Як паяти поліпропіленові труби: температура і час нагріву
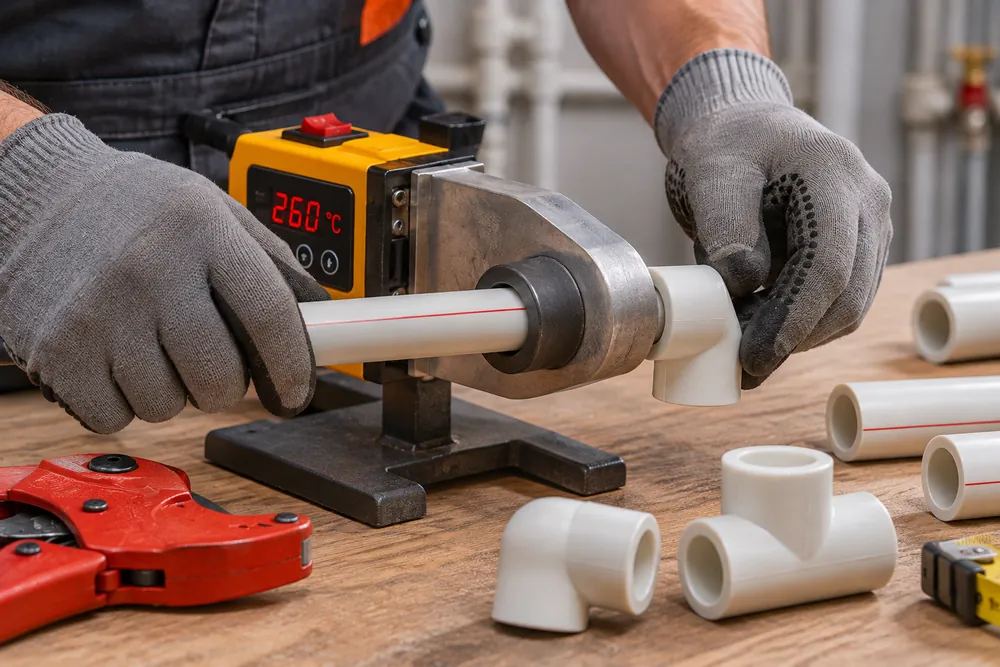
З’єднати поліпропіленові труби можна двома способами: спаяти паяльником для пластикових труб або зібрати на обтискних фітингах без інструмента. Для всього, що піде в стіну, стяжку чи систему опалення, обирайте пайку: паяльник розігрівають до 260 °C, трубу 20 мм гріють 5 секунд, 25 мм — 7, 32 мм — 8, а потім з’єднують за 4–6 секунд. Під час пайки труба й фітинг сплавляються в монолітну деталь без ущільнювачів, тож шов служить стільки ж, скільки сама труба, і його не треба обслуговувати. Обтискні фітинги дорожчі, зате ставляться за 2–3 хвилини ключем і не потребують паяльника; але гумове кільце з роками дубіє, тому таке з’єднання має залишатися доступним для огляду й підтягування. Якщо паяльника немає, для однієї кімнати його вигідніше взяти в оренду, а для водопроводу чи опалення під гарячу воду одразу купуйте армовані труби — скловолокно або алюміній, а не звичайні PN20.
Який паяльник для пластикових труб обрати
Усі паяльники для поліпропілену працюють однаково: нагрівальна пластина або «праска» і тефлонові насадки, де гільза гріє трубу зовні, а дорн — фітинг зсередини. Різниця в потужності, точності терморегулятора й комплектації:
- Потужність 800–1500 Вт — для квартири й приватного будинку з трубами 20–40 мм; 1500–2000 Вт — якщо доведеться паяти 50–63 мм або працювати в холодному приміщенні.
- Терморегулятор із фіксованою позначкою 260 °C або цифровим табло. Простий тумблер без регулювання — лотерея: температура пливе на 20–30 °C.
- Насадки 20, 25 і 32 мм покривають майже всю домашню сантехніку; перевірте, щоб тефлон був рівним, без подряпин і сколів.
- Стійка й металевий кейс — паяльник має стояти стабільно, бо пайку роблять обома руками.
- Ножиці для пластикових труб з храповим механізмом і шейвер для армованих труб — без них рівний торець і правильна зачистка неможливі.
Яку поліпропіленову трубу брати під воду й опалення
Поліпропіленова труба PP-R маркується тиском PN — номінальним тиском у барах за +20 °C. Для гарячої води й опалення важливе армування: воно в 4–5 разів зменшує теплове видовження, і труба не провисає хвилями між кріпленнями.
| Маркування | Конструкція | Для чого | Що врахувати при пайці |
|---|---|---|---|
| PN10 | одношарова, тонка стінка | лише холодна вода до +20 °C | гнеться від нагрівання, тримайте рівно |
| PN16 | одношарова | холодна вода й тепла підлога | паяється як PN10 |
| PN20 | одношарова, товста стінка | холодна й гаряча вода до +80 °C у квартирі | сильно видовжується — потрібні компенсатори |
| PN20 зі скловолокном | три шари, середній зі скловолокном | гаряча вода й опалення | не зачищати, паяти як звичайну |
| PN25 з алюмінієм | шар фольги зовні або посередині | опалення, гаряча вода з високим тиском | зачищати шейвером на глибину вварювання |
Якщо у квартирі старі сталеві стояки й розводка, заміна на поліпропілен — окрема робота з відключенням стояка й узгодженням з ОСББ. Як ми робимо її під ключ, описано на сторінці заміна труб на поліпропілен у Харкові.
Температура і час нагріву поліпропіленових труб: таблиця
Паяльник виставляють на 260 °C і після ввімкнення чекають 10–15 хвилин: індикатор кілька разів згасне й увімкнеться, поки насадки прогріються рівномірно. Далі час залежить від діаметра:
| Зовнішній діаметр труби | Глибина вварювання | Нагрів, +20 °C | Нагрів, нижче +5 °C | Час на з’єднання | Охолодження |
|---|---|---|---|---|---|
| 20 мм | 14,5 мм | 5 с | 8 с | 4 с | 2 хв |
| 25 мм | 16 мм | 7 с | 11 с | 4 с | 2 хв |
| 32 мм | 18 мм | 8 с | 12 с | 6 с | 4 хв |
| 40 мм | 20,5 мм | 12 с | 18 с | 6 с | 4 хв |
| 50 мм | 23,5 мм | 18 с | 27 с | 6 с | 4 хв |
| 63 мм | 27,5 мм | 24 с | 36 с | 8 с | 6 хв |
Час нагріву рахують від моменту, коли труба й фітинг повністю, до мітки, сіли на насадки. Окремі виробники труб дають на 1–3 секунди більше, ніж DVS, — якщо на упаковці фітингів є своя таблиця, працюйте за нею.
Параметри за таблицею DVS 2207-11 для розтрубного зварювання PP-R
Як паяти поліпропіленові труби: покроково
- Відріжте трубу ножицями строго під 90°, зніміть задирки. Косий торець — найчастіша причина непропаю з одного боку.
- Армовану алюмінієм трубу зачистіть шейвером до чистого поліпропілену.
- Знежирте трубу й фітинг спиртом; вони мають бути сухими й однієї температури — не несіть фітинг із морозу просто до паяльника.
- Відміряйте глибину вварювання й поставте олівцем мітку на трубі.
- Одночасно насадіть трубу на гільзу, а фітинг — на дорн, рівно, без обертання, до мітки. Засічіть час нагріву за таблицею.
- Зніміть обидві деталі й за 4–6 секунд вставте трубу у фітинг до мітки одним рухом, без провертання.
- Протягом 3–5 секунд можна злегка підрівняти кут, але не крутити. Потім тримайте нерухомо до фіксації й не навантажуйте до кінця охолодження.
Помилки, через які паяне з’єднання тече
- Перегрів — труба розм’якає, наплив усередині звужує прохід навпіл і з часом тріскає.
- Непрогрів — шов виглядає нормально, але розходиться під тиском через тижні чи місяці.
- Прокручування після вставлення руйнує розплавлений шар, і деталі злипаються лише частково.
- Вода всередині труби закипає під час нагріву й дає пори в шві — перед пайкою злийте систему повністю.
- Брудні насадки — пригорілі залишки поліпропілену дають нерівний нагрів; чистіть тефлон дерев’яною лопаткою чи бавовняною ганчіркою, поки він гарячий.
Готовий шов має рівний валик розплаву по всьому колу фітинга. Перед тим як закривати стіну, проведіть опресування: тиск у 1,5 раза вищий за робочий, 30 хвилин без падіння на манометрі. Для з’єднань, які мають лишатися розбірними, ми розповідали про обтискні муфти GEBO.
Часті запитання
Яка температура паяльника для поліпропіленових труб?
260 °C. Саме на неї розраховані таблиці часу нагріву за DVS 2207-11. За нижчої температури шов не проварюється, за 280–300 °C поверхня перегрівається, а всередині труби утворюється наплив, що звужує прохід.
Скільки секунд гріти трубу 20 мм і 25 мм?
За DVS 2207-11 трубу 20 мм гріють 5 секунд, 25 мм — 7 секунд, 32 мм — 8 секунд. Деякі виробники труб дають трохи довші значення, тому перевірте таблицю на упаковці фітингів. Нижче +5 °C час нагріву збільшують приблизно в 1,5 раза.
Скільки чекати, поки охолоне паяне з’єднання?
Для труб 20–25 мм — 2 хвилини до будь-якого навантаження, для 32–50 мм — 4 хвилини. Подавати тиск у систему краще не раніше ніж через годину після останнього шва.
Чи потрібно зачищати армовану трубу перед пайкою?
Трубу, армовану алюмінієм зовні або посередині шару, зачищають шейвером на глибину вварювання — інакше фольга не дасть пластику злитися. Трубу, армовану скловолокном, не зачищають: її паяють як звичайну.
Який паяльник для пластикових труб купити для дому?
Для квартири чи будинку вистачає паяльника потужністю 800–1500 Вт з терморегулятором і тефлоновими насадками 20, 25 і 32 мм. Якщо потрібні діаметри від 50 мм, беріть модель на 1500–2000 Вт.
Чому паяне з’єднання поліпропілену протікає?
Найчастіше через непрогрів або перегрів, перекіс труби під час з’єднання, прокручування деталей після вставлення, вологу чи бруд на поверхні або незачищений шар алюмінію. Виправити такий шов неможливо — його вирізають і паяють заново з новим фітингом.
Джерела: aquatherm — параметри розтрубного зварювання PP-R (DVS 2207-11); aquatherm — обробка труб із поліпропілену.